摘 要
面积阵列封装凭借 I/O 密度高、信号路径短、寄生参数低的优势,成为集成电路主流封装形式,焊接互连是实现芯片电气连通、机械支撑与热传递的核心手段。早期研究系统建立起四大类焊球凸点制备体系,梳理了 BGA、CSP、倒装芯片的组装工艺与典型失效模式。历经二十余年产业迭代,受无铅法规、异构集成、AI 芯片高密度需求驱动,焊料材料、凸点制造、键合工艺、封装架构、缺陷管控体系均发生深刻变革。
本文基于传统工艺框架,结合当前先进封装产业现状,系统梳理工艺路线传承、技术演进、现存瓶颈与未来发展方向。
面积阵列封装焊接技术的传统工艺框架
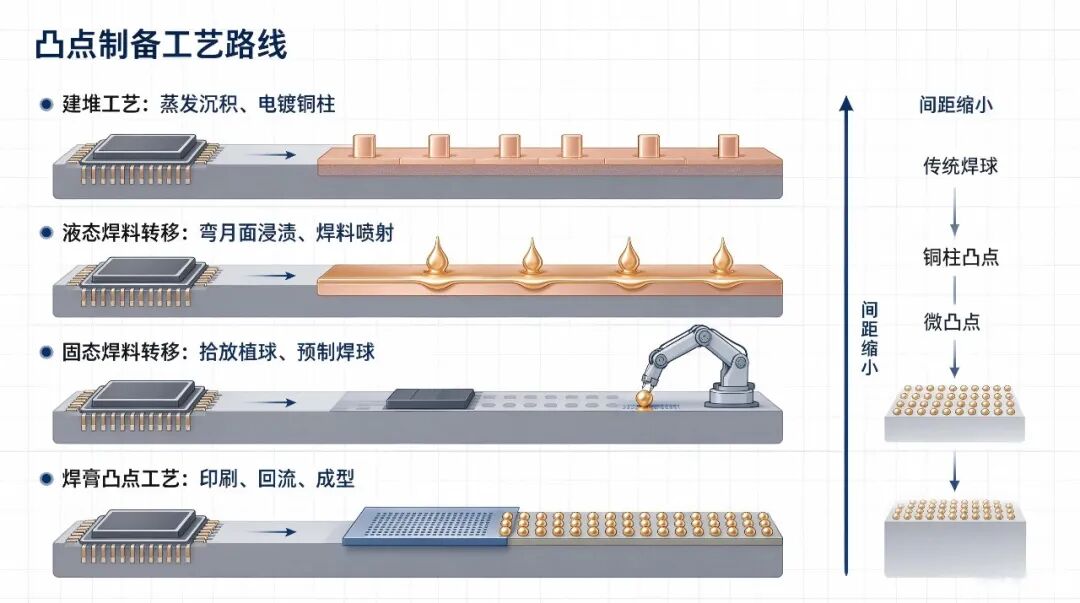
传统面积阵列封装主要面向 BGA、CSP 与传统倒装芯片,将焊料凸点制备划分为建堆工艺、液态焊料转移、固态焊料转移、焊膏凸点四大技术路线。
01建堆工艺
建堆工艺包含蒸发沉积与电镀工艺。蒸发法可以获得成分精准的焊料凸点,但设备成本高昂,适合低 I/O、大间距器件;电镀作为主流晶圆凸点湿法工艺,可大批量制备焊料凸点,但回流焊阶段容易出现 “焊料流失”,造成凸点体积不均。
02液态焊料转移
液态焊料转移以弯月面浸渍、焊料喷射为代表。弯月面浸渍工艺凸点厚度均匀,适配柔性基板倒装芯片,但属于顺序式焊接,生产效率低;焊料喷射通过压电或电磁驱动产生熔融焊料液滴,理论成本优势显著,但受限于喷射速率与焊球尺寸一致性,难以大规模量产。
03固态焊料转移
固态焊料转移包含导线凸点、球焊、贴片转移、粘性点转移、集成预制件、拾放植球,拾放式植球是当时工业量产主流工艺。该工艺将预制固态焊球通过真空或者重力方式放置在涂覆助焊剂的基板上,回流后形成凸点;工艺难点集中在焊球氧化、静电损伤、微小焊球尺寸公差控制。
04焊膏凸点工艺
焊膏凸点工艺被认为是极具潜力的低成本路线,分为印刷剥离回流、印刷回流剥离、点胶分配三种方式。依靠焊膏回流成型焊球,单位凸点成本随焊球尺寸缩小而下降;工艺挑战来自模板设计、焊膏抗塌陷能力、焊料流失、焊球倾斜,对焊粉粒度、回流曲线、预烘烤流程提出严格约束。
在组装贴装层面,传统工艺提供三类键合介质:仅助焊剂焊接、焊膏印刷焊接、等离子无助焊剂焊接。仅助焊剂多用于倒装芯片与器件返修,助焊剂残留会损害底部填充胶的浸润与粘接性能;焊膏印刷适合 BGA/CSP 与普通 SMT 混线生产;等离子无助焊剂焊接消除助焊剂残留,适配高频射频器件,但当时仍处于验证阶段。
传统工艺已经识别出全套典型失效模式:错位偏移、桥接、开路、焊点空隙、分层、裂纹、润湿性差、焊点冷拉伸变长。并且总结规律:偏移、分层、焊点拉长多由材料选型、储运受潮、封装翘曲引发;空隙、桥接、开路、润湿不良主要来自焊接工艺参数控制不足。
材料层面,传统时代以铅锡焊料体系为主,高铅焊料用于需要抵抗二次回流重熔的场景;虽然已经列出大量无铅候选合金,但明确指出缺少可对标高铅焊料的无铅高熔点合金,面积阵列封装场景下的实测可靠性数据不足。
当代产业的材料体系变迁:全面无铅化与合金改性
全球 RoHS 指令推动消费与工业电子实现全面无铅化,传统高铅焊料仅少量保留在航天军工等高可靠特殊场景,SnAgCu(SAC)系列成为通用主流焊料。
无铅焊料并非简单直接替代铅锡焊料:SAC 合金金属间化合物(IMC)生长速度更快、脆性更高,热循环条件下更容易发生界面脆性断裂。行业通过微量合金掺杂(添加 Ni、Sb、Bi、Co 等元素)改良焊料性能,抑制 IMC 过度生长,提升抗蠕变、抗疲劳能力,用于车规、工业高温工况。但完全等效于传统 90Pb10Sn 的高熔点无铅焊料至今仍是行业难点。
为绕开高熔点焊料短板,产业大规模推广铜柱凸点结构:铜柱本体承担机械支撑,顶端仅保留一层薄焊帽。铜柱本身不熔化,不再依赖高熔点焊料维持焊点高度,同时具备更低电阻率、更优导热性能,支撑细间距互连实现。针对部分特殊场景,铜核焊球也得到应用,依靠铜核控制回流塌陷高度,降低桥接风险。
凸点制备工艺的传承、淘汰与新增先进路线
传统四大凸点工艺框架在中大间距消费类 BGA/CSP 领域依旧沿用,但各自技术边界被重新划分,同时诞生铜柱微凸点、混合键合等全新互连方案。
01建堆工艺
蒸发 C4 工艺因成本过高基本退出量产;电镀工艺依旧是晶圆凸点核心工艺,但电镀对象从锡铅焊料转变为电镀铜柱 + 薄焊帽,从根源解决传统焊料回流流失、凸点变形问题,广泛用于 FCBGA 高端芯片。
02液态焊料转移
焊料喷射、弯月面浸渍不再作为主流量产方案,仅少量用于样品试制、器件返修。
03固态焊料转移
在 0.4 mm 以上中大间距 BGA/CSP 领域,拾放植球依旧是性价比最高的量产工艺;但当焊球尺寸小于 4-5 mil,微小焊球拾取、尺寸公差、静电问题形成物理瓶颈,小于 0.3 mm 细间距场景,传统植球工艺不再适用。
04焊膏凸点工艺
在 WLCSP 晶圆级封装继续发挥低成本优势;但超细间距下受钢网分辨率、焊粉氧化、空隙风险限制,能力存在明确上限。
面向 2.5D/3D 堆叠、Chiplet 异构集成,行业发展出传统论文未曾涉及的两类核心互连技术:
·铜柱微凸点 + 热压键合 TCB:凸点间距可做到 20-55 μm,用于中介层、HBM 内存堆叠。不再使用整板批量回流,采用单颗芯片对位、局部加热加压,规避细间距桥接与芯片翘曲问题。
·混合键合(Hybrid Bonding):完全取消焊料,实现铜铜原子级直接键合,间距可至数微米,面向下一代超高密度堆叠,消除焊料带来的 IMC 脆化、微空洞、寄生参数等固有局限,是先进封装前沿方向。
当代产业的材料体系变迁:全面无铅化与合金改性
传统 BGA、PBGA 板级组装依旧延续焊膏印刷贴装整板回流焊的成熟工艺,氮气保护回流、等离子清洗、MSL 湿度敏感器件管控已经成为标准化工序。但先进芯片组装逻辑发生重大变化。
倒装芯片不再全部依靠批量回流炉:高端 FCBGA、2.5D 堆叠芯片大量使用热压键合 TCB 工艺,局部完成芯片与基板的互连,避免大尺寸芯片高温翘曲带来的枕头效应(HeadinPillow)等缺陷。
无助焊剂等离子工艺已经从早期验证走向成熟,广泛用于 BGA 重植球、返修工艺;同时等离子活化技术也成为铜铜直接键合的前置工序。
封装对象也从早期 BGA/CSP 扩展至扇出型封装 FOWLP、2.5D 中介层封装、3D 堆叠、芯粒异构集成,互连场景不再局限芯片到 PCB 的二级组装,大量存在芯片芯片、芯片中介层之间的芯片级互连。
缺陷模式演变与检测、可靠性管控体系升级
传统论文记载的错位、桥接、开路、空隙、分层、焊点裂纹、润湿性差等缺陷,在传统 BGA 组装中依然存在,但失效诱因发生改变。 含铅时代氧化是润湿不良的主因;无铅时代,焊点失效更多来源于IMC 过度生长、界面脆性断裂、封装翘曲带来的枕头效应。吸湿分层已经建立起完整 JSTD033 标准,元器件预烘烤、真空防潮包装成为强制工程规范,不再仅仅是工程建议。
与此同时,先进封装带来大量全新失效模式:铜柱镍阻挡层失效、微凸点微空洞、热压键合对位偏移、混合键合介质层开裂、铜凹陷等问题,是早期传统工艺未曾覆盖的风险点。
检测手段实现显著升级:早期仅依靠二维 X 射线;当前量产广泛采用3DAXI 三维 X 射线、CSAM 超声扫描,可以识别微米级微空洞、界面裂纹等隐性缺陷;针对 2.5D/3D 复杂堆叠,还结合时域反射、热成像等手段完成失效定位分析。
工艺选型逻辑与行业现实权衡
早期研究预判焊膏凸点会凭借成本优势大规模普及,拾放植球作为 BGA 主流。当前产业的实际选型逻辑为:
中大间距消费 BGA/CSP:拾放植球仍然是综合良率、产能、成本的最优解;
中细间距 WLCSP:焊膏凸点保持竞争力;
高端 FCBGA、AI 处理器、移动旗舰 SoC:电镀铜柱凸点成为标配;
2.5D、HBM 堆叠:微凸点 + TCB 热压键合;
下一代超高密度异构集成:向无焊料混合键合演进。
早期被看好的焊料喷射等低成本构想,受限于一致性与良率,始终没有成为大规模量产主线。任何工艺都存在明确的密度边界,不存在可以覆盖全部间距场景的通用凸点方案。
总结与展望
面积阵列封装焊接技术发展呈现明显的传承与迭代关系:早期研究搭建完整的凸点工艺分类框架,识别了基础组装缺陷,至今对传统 BGA/CSP 生产仍有很强的指导价值。无铅化、高密度异构集成推动行业突破传统焊料凸点边界:铜柱凸点、热压键合、混合键合拓展互连密度上限。
当前行业仍面临诸多挑战:适配高温工况的高熔点无铅焊料仍未取得完全突破;无铅焊点 IMC 脆化影响车规、长寿命设备可靠性;微凸点尺度下焊料完全转化为脆性金属间化合物带来可靠性风险;大尺寸芯片翘曲管控、先进封装缺陷检测与失效分析难度持续提升。
未来,传统焊料焊接工艺仍会在中大间距封装中长期存在;面向算力芯片、芯粒异构集成,互连技术将持续向着更高密度、更低寄生、更高可靠性方向发展,无焊料的直接键合技术会逐步在高端先进封装领域扩大应用范围。
- 随机文章
- 热门文章
- 2025低空技术与工程大会在京开幕
- 单波224Gbps误码分析仪—满足1.6T算力接口误码测试需求
- 24亿元,6家传感器公司被A股龙头买走!
- 天创信用:十年砥砺前行,开启信用科技新征程
- 探访北宋东京城顺天门遗址博物馆
- 港股6月收官 | 恒指涨3.36%重回24000点关口,中资券商股爆发,新消费多只个股创新高
- 无3C标识的充电宝禁登机!还有哪些物品不能带?
- 一手21款迈腾:8万公里正当年,宜商宜家好选择
- 开疆智能Profient转Devicenet网关连接CS系列流量计案例
- 你知道嘛?隔壁饮料生产企业已经用上了树莓派CM5工业屏了!
- 1感染甲流后该如何科学调养?饮食起居这样做,感染甲流后该如何科学调养?饮食起居这样做
- 2马克龙去的这所大学,太宝藏了吧!,马克龙去的这所大学,太宝藏了吧!
- 3福州发布公告:吴石故居将封闭施工,展开系统性修缮
- 4北方多地迎来降雪降温天气 各部门联动“战”寒潮筑牢安全防线,北方多地迎来降雪降温天气 各部门联动“战”寒潮筑牢安全防线
- 5城中话债|激活民间投资:让有效率的资本站上C位
- 6“无保护”攀岩真的无保护吗?“无保护”攀岩真的无保护吗?
- 7晚间重磅!又一万亿级券商将诞生 券业并购潮涌
- 8科学家的照片排在董事长之上,科学家的照片排在董事长之上
- 911月份“菜篮子”产品价格呈现季节性上涨 多因素推高生产成本,11月份“菜篮子”产品价格呈现季节性上涨 多因素推高生产成本
- 10何立峰:有力有序有效做好2026年金融重点工作